 English
 Español
Barras Colectoras para Automoción y Vehículos Eléctricos 2026: Tipos, Materiales y Requisitos de Grado Automotriz
Una barra colectora de automoción no es una barra industrial con otra etiqueta. Los fundamentos son los mismos —cobre, sección, resistencia—, pero una barra que entra en un vehículo eléctrico se cualifica contra un conjunto de requisitos completamente distinto. Tiene que sobrevivir a una década de vibración, tiene que ser ligera, tiene que ser idéntica en cada una de un millón de piezas, y cada una de esas piezas tiene que ser trazable hasta su lote de material.
Esta guía repasa dónde se sitúan las barras colectoras dentro de un vehículo eléctrico, qué tipos de barra compra realmente un programa de vehículo eléctrico, y qué cambia de verdad cuando una pieza tiene que ser de grado automotriz.
Contenido
- Dónde se sitúan las barras colectoras en un vehículo eléctrico
- Los tipos de barra que compra realmente un programa de vehículo eléctrico
- Barras colectoras flexibles aisladas — conexiones blandas de láminas de cobre
- Barras colectoras rígidas y macizas
- Barras colectoras laminadas compuestas
- Barras colectoras integradas CCS
- Barras colectoras de aluminio
- Barras trenzadas de cobre y conectores de cable trenzado
- Barras recubiertas por inmersión y por proyección
- Conectores de almacenamiento de batería y cubiertas aislantes de terminales
- Qué convierte realmente una barra en grado automotriz
- Arquitectura de tensión: qué cambia a 400 V y 800 V
- La unión: donde se ganan o se pierden las barras para vehículo eléctrico
- ¿Cobre o aluminio en un vehículo eléctrico?
- Qué debería especificar un programa de vehículo
- Preguntas frecuentes
- ¿Qué es una barra colectora de automoción?
- ¿Por qué los paquetes de baterías de vehículo eléctrico usan barras flexibles en lugar de barras macizas?
- ¿Qué es una barra colectora integrada CCS?
- ¿Es aceptable el aluminio para barras colectoras de vehículo eléctrico?
- ¿Por qué importa IATF 16949 al elegir un proveedor de barras?
- ¿Cuál es el fallo de calidad más habitual en las barras para vehículo eléctrico?
- Barras concebidas para programas de vehículo
Dónde se sitúan las barras colectoras en un vehículo eléctrico
En un vehículo eléctrico moderno las barras conductoras aparecen al menos en cinco lugares, y cada uno tiene prioridades distintas:
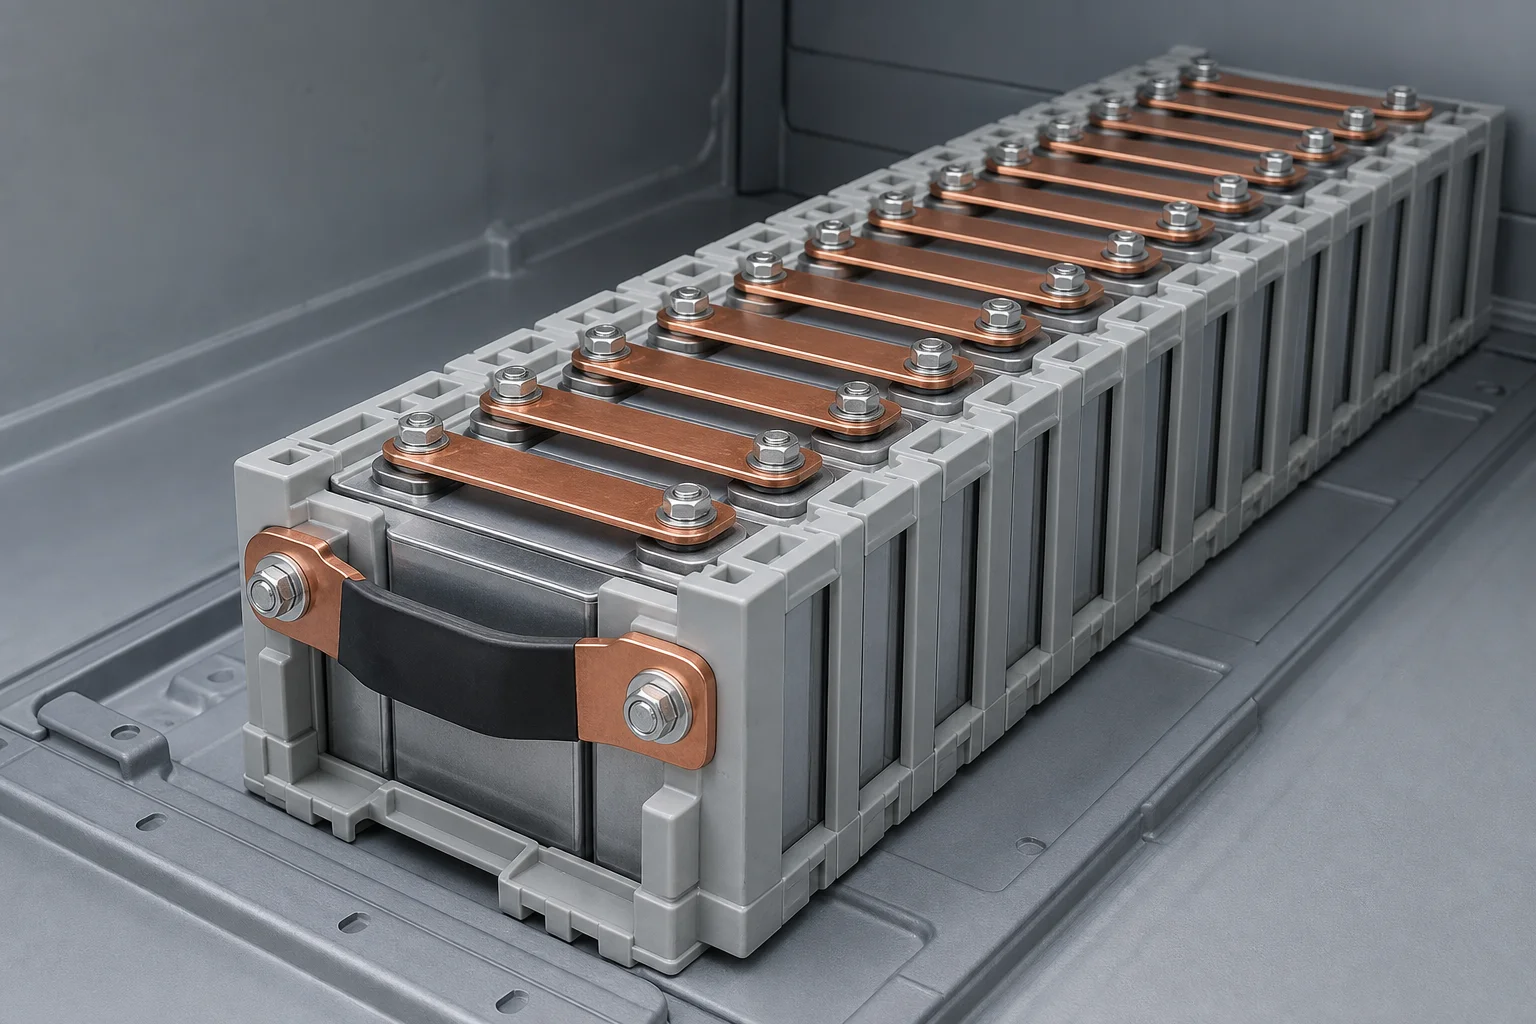
- Dentro del paquete de baterías, interconectando celdas y módulos. Es la aplicación de mayor corriente y mayor número de piezas, y donde se concentra la mayor parte del esfuerzo de ingeniería.
- En el sistema de contacto de celdas, la capa de interconexión y sensado que enlaza cada terminal de celda con el sistema de gestión de batería. A menudo se suministra como un conjunto integrado y no como piezas separadas.
- En el inversor de tracción y la electrónica de potencia, donde la prioridad es la baja inductancia más que el peso, porque la conmutación rápida exige un camino de ida y retorno muy próximo.
- En la interfaz de carga, transportando alta corriente desde la toma de carga hasta el paquete.
- En la distribución de baja tensión y auxiliar, incluidos los sistemas de 48 V de hibridación ligera, donde dominan el peso y el coste.
El hilo común es que todos ellos están expuestos al entorno del vehículo: vibración, ciclos térmicos, humedad, sal en los mercados invernales y una vida de diseño medida en años, no en fechas de puesta en marcha.
Los tipos de barra que compra realmente un programa de vehículo eléctrico
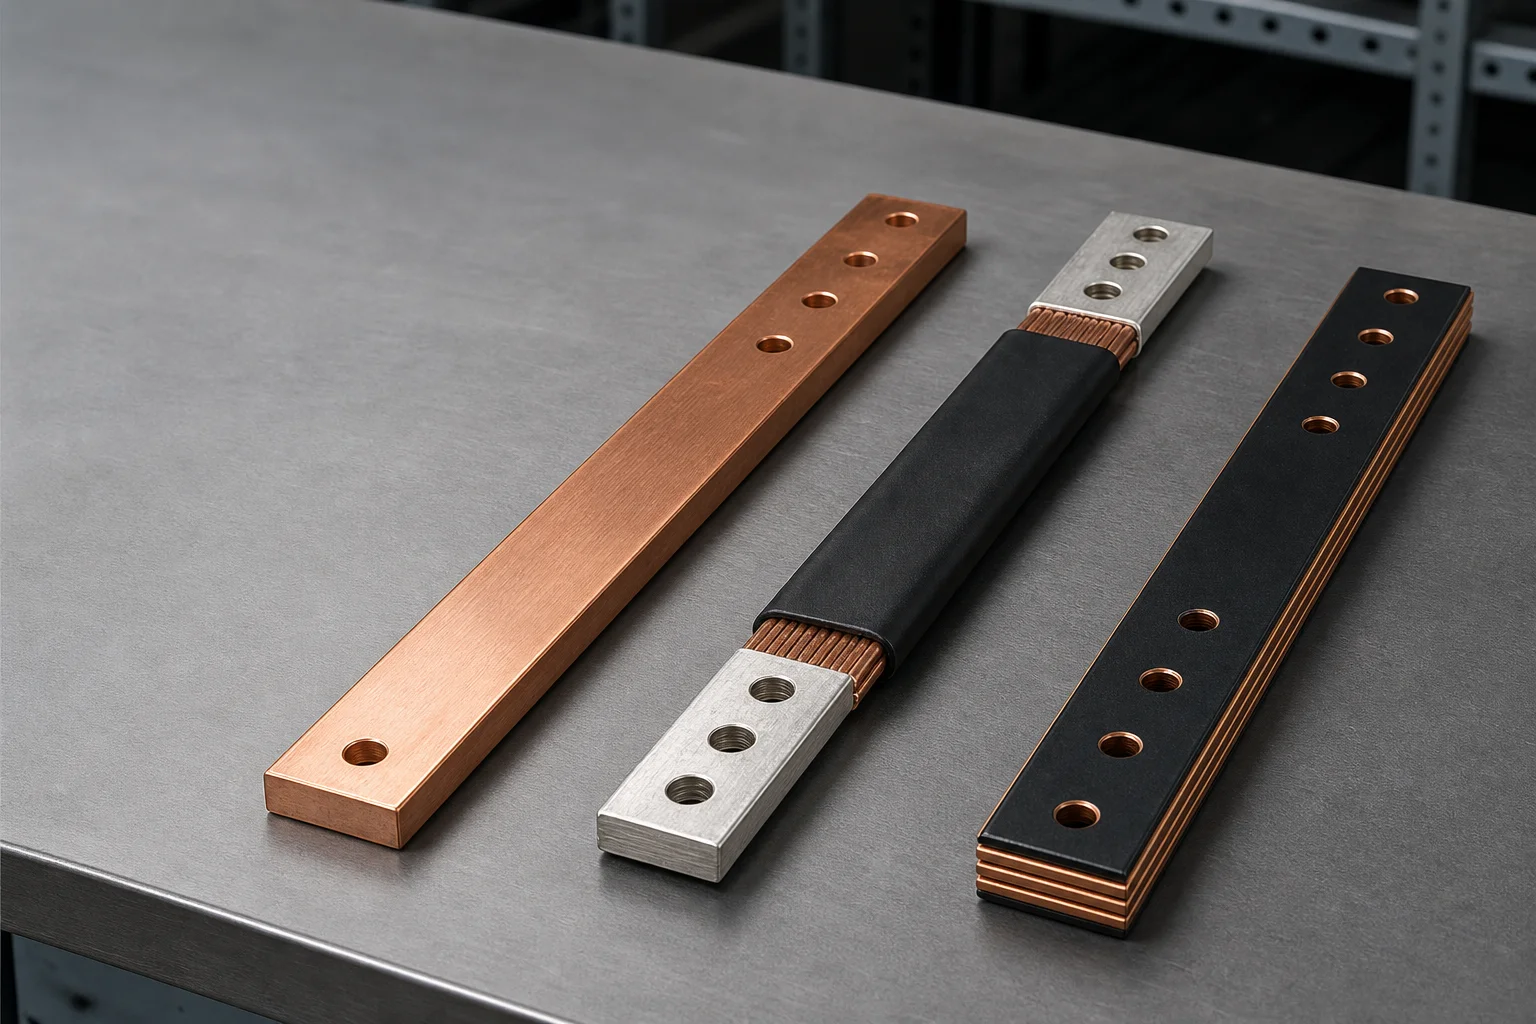
Un programa de vehículo eléctrico no compra «barras colectoras». Compra un conjunto de construcciones concretas, cada una elegida para un cometido. Estos son los tipos que aparecen de forma recurrente en las especificaciones de conductores para vehículos eléctricos.
Barras colectoras flexibles aisladas — conexiones blandas de láminas de cobre
Una barra flexible se construye apilando láminas finas de cobre, comprimidas y perforadas en ambos extremos para poder atornillarlas o soldarlas, dejando libre la sección central para que pueda doblarse. El aislamiento se aplica sobre la parte flexible. En la terminología china del sector de baterías esto es la «conexión blanda», y es la respuesta estándar allí donde un conductor debe absorber movimiento.
En un vehículo ese movimiento es constante. Las celdas se expanden y se contraen con el estado de carga y la temperatura, los módulos se desplazan ligeramente unos respecto a otros y el paquete completo flexiona con el chasis. Una barra rígida atornillada entre dos puntos móviles carga la unión en cada ciclo. Un apilado de láminas absorbe ese movimiento sin transferirlo a la unión ni al terminal de la celda.
Barras colectoras rígidas y macizas
Donde nada se mueve respecto a nada, una barra rígida es más barata, más rígida y transporta más corriente por unidad de sección. Las barras rígidas dominan la interconexión dentro del módulo: los enlaces cortos y fijos entre terminales de celdas adyacentes.
Barras colectoras laminadas compuestas
Una barra laminada une varios conductores en un único sándwich con capas aislantes finas entre ellos. En un vehículo cumple dos funciones a la vez: colapsa el área del bucle entre los conductores de ida y retorno, lo que reduce la inductancia para la electrónica de potencia de conmutación rápida, y ahorra el espacio y los pasos de montaje que exigirían barras y aislantes por separado.
Barras colectoras integradas CCS
El sistema de contacto de celdas combina los conductores de interconexión de celdas con los circuitos de sensado de tensión y el soporte aislante en una sola pieza integrada. En lugar de que el fabricante del paquete monte barras, un mazo y un soporte por separado, el CCS llega como una unidad que se suelda o atornilla en el módulo en una sola operación.
Esto importa comercialmente tanto como técnicamente: menos piezas, menos pasos de montaje, menos ocasiones de conexión errónea y un único proveedor responsable de toda la capa.
Barras colectoras de aluminio
El peso es una restricción de primer orden en un vehículo, cosa que no ocurre en una instalación fija. El aluminio tiene aproximadamente un tercio de la densidad del cobre y, aun aumentando la sección para igualar la conductividad, sigue ahorrando una masa sustancial, lo que se traduce directamente en autonomía. La contrapartida está en el comportamiento de la unión: el aluminio exige preparación de superficie y un par correcto a causa de su capa de óxido, de modo que el proceso de unión debe estar controlado y no improvisado.
Barras trenzadas de cobre y conectores de cable trenzado
Las construcciones trenzadas y cableadas aportan flexibilidad de otra manera que los apilados de láminas: toleran movimiento multieje y flexión repetida, y se usan para apantallamiento, puesta a tierra y conexiones donde el movimiento no está en un solo plano. El estañado es lo habitual aquí: un vehículo ve condensación, oscilaciones térmicas y, en mercados invernales, sal de carretera.
Barras recubiertas por inmersión y por proyección
Aislar una barra por inmersión o proyección aporta aislamiento eléctrico y, de forma útil, eleva la emisividad superficial. Para una barra recubierta que transporta corriente real, eso es un beneficio térmico auténtico además del aislamiento: el recubrimiento ayuda a la barra a disipar calor en lugar de retenerlo.
Conectores de almacenamiento de batería y cubiertas aislantes de terminales
Las piezas pequeñas alrededor de las uniones importan tanto como el conductor. Las cubiertas aislantes de terminales evitan el contacto accidental con terminales vivos durante el montaje y el mantenimiento, y protegen la unión de la contaminación. En un paquete de alta tensión son un componente de seguridad, no un accesorio.
Qué convierte realmente una barra en grado automotriz
Esta es la parte que separa una pieza de vehículo de una industrial. Seis requisitos cambian el diseño, el proceso y el precio.
1. Vibración y choque
Una barra colectora en un vehículo está sobre una estructura en movimiento durante toda su vida. La tornillería puede aflojarse, las uniones pueden frettarse y un conductor demasiado rígido puede fatigarse en sus curvas. Es el argumento más contundente a favor de conexiones flexibles en todo punto donde dos estructuras puedan moverse relativamente, y de un soporte adecuado para cualquier tramo rígido largo.
2. Ciclos térmicos
Los componentes eléctricos de automoción se cualifican habitualmente en un rango de temperatura muy amplio —con frecuencia en torno a −40 °C a +125 °C— y los ciclos se producen miles de veces. Una unión que está bien a temperatura estable puede aflojarse con los ciclos a medida que los materiales se dilatan de forma distinta. Esto impulsa el diseño de unión con carga elástica, el par controlado y un recubrimiento que mantenga estable la resistencia de contacto en lugar de permitir que se forme una capa de óxido.
3. Peso
Cada kilogramo del sistema conductor es un kilogramo que el vehículo transporta durante toda su vida. Por eso el aluminio aparece en las barras colectoras de vehículo eléctrico donde una instalación industrial usaría cobre sin dudarlo, y por eso se prefieren las construcciones laminadas y de láminas finas frente a la barra maciza siempre que la corriente lo permita.
4. Consistencia dimensional en volumen
Fabricar una barra dentro de una tolerancia es sencillo; fabricar un millón idénticas es un problema de producción. Las posiciones de los taladros, los ángulos de plegado y la planitud tienen que mantenerse en todas las piezas y en todos los lotes, porque las piezas se sueldan y se montan de forma robotizada. Un fabricante que trabaja con más o menos 0,1 mm en perfiles cortados por láser no hace nada exótico, pero mantenerlo de forma consistente en volumen es una capacidad distinta de conseguirlo una sola vez.
5. Trazabilidad y documentación
Un programa de automoción necesita saber de dónde procede el material de una pieza concreta y poder demostrar que el proceso fue capaz y estuvo controlado. Para eso existe un sistema de gestión de la calidad certificado según la norma del sector: IATF 16949, la extensión automotriz de ISO 9001, exigida por la mayoría de los fabricantes de vehículos a sus proveedores. En la práctica significa certificados de material, informes dimensionales y registros de proceso que sobreviven a una auditoría.
6. Vida de diseño y fiabilidad
Un vehículo espera que su sistema conductor funcione durante toda la vida del coche sin mantenimiento. No hay una revisión anual del par de apriete dentro de un paquete de baterías. Cada unión tiene que estar bien en el montaje y seguir estándolo una década.
Arquitectura de tensión: qué cambia a 400 V y 800 V
Las barras colectoras transportan corriente, pero la clase de tensión del paquete determina su diseño de aislamiento, y aquí es donde la ingeniería de barras para vehículo eléctrico se separa más radicalmente de otras aplicaciones.
| Sistema | Qué significa para la barra colectora |
|---|---|
| Auxiliar de 12 V / 48 V | Domina la caída de tensión, porque el margen es una fracción pequeña de una tensión de sistema baja. El peso y el coste guían el diseño; el aislamiento es sencillo. |
| Clase 400 V | Ahora es una pieza de alta tensión. El aislamiento, las distancias de aislamiento y de contorneo y un requisito documentado de rigidez dieléctrica pasan a ser datos de diseño, no cuestiones secundarias. |
| Clase 800 V | Duplicar la tensión reduce a la mitad la corriente para la misma potencia, lo que disminuye la sección del conductor y las pérdidas, pero eleva aún más el reto de aislamiento y distancias, y convierte el comportamiento frente a descargas parciales en una consideración real para el sistema aislante. |
La consecuencia práctica es que un programa de 800 V puede usar conductores más ligeros para la misma potencia, pero no puede comprometer el sistema aislante. Las construcciones recubiertas y enfundadas, y las cubiertas aislantes alrededor de los terminales, dejan de ser una comodidad para convertirse en elementos críticos de seguridad.
La unión: donde se ganan o se pierden las barras para vehículo eléctrico
El punto de fallo rara vez es el conductor. Es la unión. El montaje de un paquete de vehículo eléctrico está muy automatizado, y el método de unión tiene que ser rápido, repetible e inspeccionable.
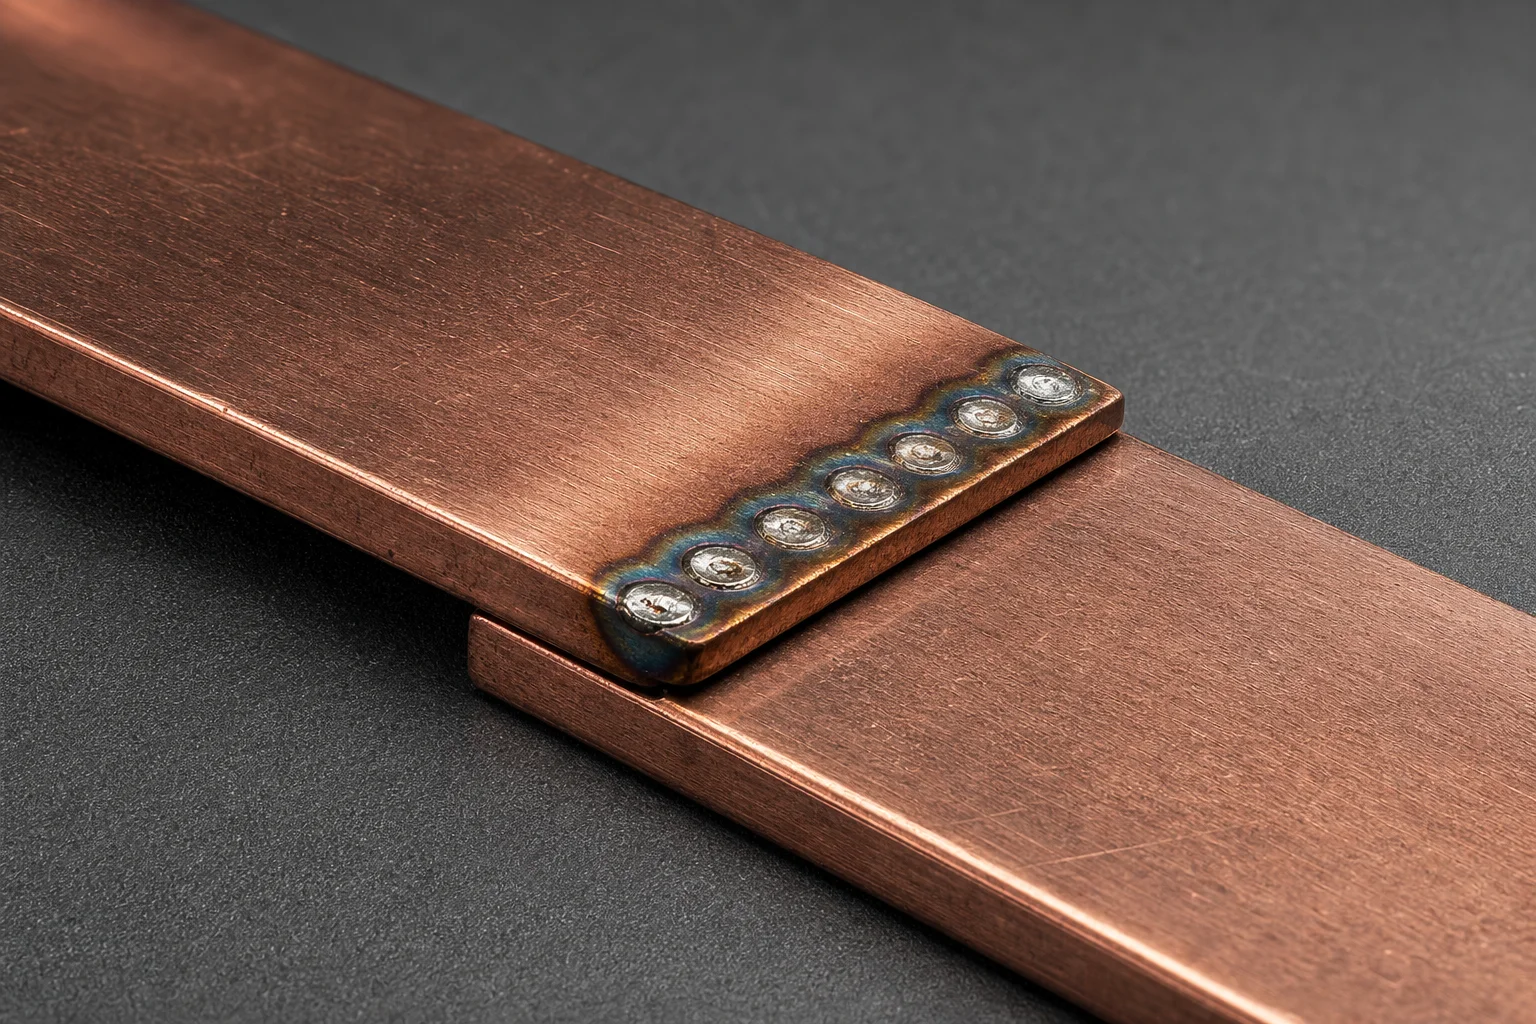
- Soldadura láser proporciona una unión rápida, localizada y con bajo aporte térmico, y hoy es el método estándar para la interconexión de celdas y barras. Es la razón de que el material y el espesor de la barra tengan que ser consistentes pieza a pieza: un proceso láser ajustado para un espesor no se traslada a otro.
- Soldadura por ultrasonidos une metales distintos y recubiertos sin fundirlos, lo que encaja con transiciones aluminio-cobre y apilados de láminas donde una soldadura por fusión dañaría el material fino.
- Soldadura por difusión une un apilado de láminas formando un bloque sólido y homogéneo en los extremos de una barra flexible. La calidad de este paso decide la capacidad de conducción de todo el conector flexible, porque las láminas deben quedar totalmente unidas en toda el área de contacto.
- Uniones atornilladas se mantienen donde se necesita mantenibilidad, y dependen por completo del par correcto y de una resistencia de contacto estable.
El defecto que más importa en todos estos casos es el que parece correcto desde fuera: una soldadura que solo ha fundido superficialmente, o una unión por difusión que ha soldado las láminas exteriores y ha dejado sin unir las interiores. La pieza pasa una inspección visual y conduce correctamente en el banco, y después se sobrecalienta en servicio. Por eso un proveedor de barras para vehículo eléctrico tiene que validar el proceso con ensayos destructivos —pelado, metalografía de sección y ensayos de tracción sobre muestras de producción— en lugar de conformarse con el aspecto.
¿Cobre o aluminio en un vehículo eléctrico?
Ambos aparecen en el mismo vehículo, haciendo cometidos distintos.
- Cobre donde el espacio es escaso, la densidad de corriente alta, las uniones numerosas y pequeñas, o la estabilidad de la resistencia de unión es lo más crítico, que es lo que describe el interior de un módulo de batería.
- Aluminio donde el tramo es largo y el ahorro de masa es real, donde el conductor es lo bastante grande para controlar la preparación de la unión en producción, y en sistemas auxiliares de 48 V donde dominan coste y peso.
- Aluminio estañado donde se quiere el ahorro de peso pero la unión debe comportarse como la de cobre. El estañado resuelve el problema del óxido y permite unir una barra de aluminio a una de cobre sin una interfaz bimetálica poco fiable.
Qué debería especificar un programa de vehículo
Si especificas barras colectoras para un programa de vehículo eléctrico, estos son los puntos que determinan si las piezas funcionan en producción y no solo en un informe de muestras:
- La definición dimensional completa —plano más modelo 3D— incluyendo las tolerancias que importan para el montaje robotizado, no solo las cotas nominales.
- El grado de material y el temple, de forma explícita. «Cobre» no es una especificación, y el grado afecta tanto a la conductividad como al comportamiento de la pieza al conformarse y soldarse.
- El proceso de unión y su validación, acordados de antemano, con el método de ensayo destructivo definido para poder repetirlo sobre piezas de producción.
- El plan de muestreo e inspección: qué se comprueba, con qué frecuencia y qué ocurre cuando una medición se desvía.
- El paquete de documentación exigido por lote.
- Los requisitos de vibración, ciclos térmicos y dieléctricos contra los que debe validarse la pieza.
- La rampa de cantidad. Un proveedor capaz de hacer cincuenta prototipos puede no ser capaz de mantener la misma tolerancia a cincuenta mil, y el momento de descubrirlo es antes de comprometer el utillaje.
Preguntas frecuentes
¿Qué es una barra colectora de automoción?
Una barra diseñada y cualificada para su uso en un vehículo. Eléctricamente hace el mismo trabajo que cualquier barra, pero se diseña para vibración, ciclos térmicos amplios, mínimo peso, consistencia dimensional en volumen, trazabilidad y una vida de diseño acorde con la del vehículo. En un vehículo eléctrico aparece en el paquete de baterías, el sistema de contacto de celdas, el inversor de tracción, el camino de carga y la distribución de baja tensión.
¿Por qué los paquetes de baterías de vehículo eléctrico usan barras flexibles en lugar de barras macizas?
Porque las cosas se mueven. Las celdas se expanden y se contraen con el estado de carga y la temperatura, y los módulos se desplazan respecto a otros y respecto al chasis. Una barra rígida atornillada entre dos puntos móviles transfiere ese movimiento a la unión y al terminal de la celda. Una barra flexible de láminas lo absorbe, lo que mantiene estable la resistencia de la unión durante toda la vida del paquete.
¿Qué es una barra colectora integrada CCS?
Es un sistema de contacto de celdas: los conductores de interconexión, el circuito de sensado de tensión y el soporte aislante suministrados como un conjunto integrado en lugar de como piezas separadas. Reduce el número de componentes y de operaciones de montaje en el módulo y deja a un único proveedor a cargo de toda la capa de interconexión y sensado.
¿Es aceptable el aluminio para barras colectoras de vehículo eléctrico?
Sí, y es cada vez más común por el peso. Necesita mayor sección que el cobre para la misma corriente, y sus uniones exigen una preparación de superficie adecuada y un par controlado a causa de la capa de óxido que se forma sobre el aluminio. Estañar el aluminio resuelve la mayor parte de la dificultad de la unión y permite unirlo directamente al cobre.
¿Por qué importa IATF 16949 al elegir un proveedor de barras?
Porque es la evidencia de que los procesos del fabricante están controlados y son trazables conforme a la norma que exige el sector del automóvil. Cubre certificados de material, informes dimensionales y registros de proceso que sobreviven a una auditoría. Para una pieza relevante para la seguridad en un paquete de alta tensión, un proveedor sin esa certificación es un riesgo que el programa asume en lugar de transferirlo.
¿Cuál es el fallo de calidad más habitual en las barras para vehículo eléctrico?
Una unión incompleta que parece completa: una soldadura láser fundida solo en la superficie, o un apilado de láminas unido por difusión en las hojas exteriores pero no en el interior. Pasa la inspección visual y funciona bien en el banco, y después se sobrecalienta bajo carga real. Se detecta con ensayos destructivos sobre muestras de producción, no mirando la pieza.
Barras concebidas para programas de vehículo
Un programa de barras para vehículo eléctrico se decide menos por el conductor que por la disciplina que lo rodea: el proceso de unión, la consistencia dimensional, la documentación y la disposición a validar mediante ensayo destructivo en lugar de por aspecto. Si eso está bien, el rendimiento eléctrico viene detrás.
Zhejiang Zhongyan New Energy Co., Ltd. fabrica barras colectoras flexibles aisladas, barras rígidas y macizas de cobre, barras de aluminio, barras recubiertas por inmersión y por proyección, barras trenzadas de cobre, cable trenzado de cobre y conectores, barras laminadas compuestas, barras integradas CCS, conectores de almacenamiento de batería y cubiertas aislantes de terminales de batería —con corte por láser a ±0,1 mm, soldadura por difusión y láser, y un sistema de calidad certificado según IATF 16949. Comparte tu plano, tu rampa de cantidad y tus requisitos de validación, y nuestro equipo de ingeniería trabajará contigo en una pieza fabricable y de grado automotriz.
Impulsado por el desarrollo de nuevas energías y apuntando a “cero carbono”.
Copyright© Zhejiang Zhongyan New Energy Co., Ltd. Todos los derechos reservados.
